电脑针车在汽车内饰缝制中的应用:从单机操作到自动化产线集成
汽车座椅面套的缝制精度要求通常在±1.5mm以内,而一张真皮座椅涉及数十个拼接缝、多条装饰明线以及复杂的曲面贴合。传统手工缝制不仅效率低,更难以保证每批次产品的一致性。这正是电脑针车在汽车内饰领域快速渗透的根本驱动力。
从单机到产线:电脑针车扮演什么角色
汽车内饰缝制与服装行业有本质区别。面料以PVC、PU、真皮为主,厚度大、摩擦系数高,且常需要多层叠缝。早期工厂用普通工业缝纫机配合模板治具完成,但换款时调试耗时往往超过30分钟。电脑针车通过伺服控制系统实现针距、缝速、压脚压力的数字化调节,换款时间压缩到5分钟以内。
具体来看,一台典型的电脑针车在汽车内饰场景中需要具备以下能力:
- 厚料穿透力:针杆行程和旋梭结构需适配8-12mm叠层厚度
- 花样存储:至少可存储200组以上缝纫程序,支持USB导入
- 同步控制:与自动送料机构联动,实现曲线缝的匀速输出
自动化产线集成的三个技术节点
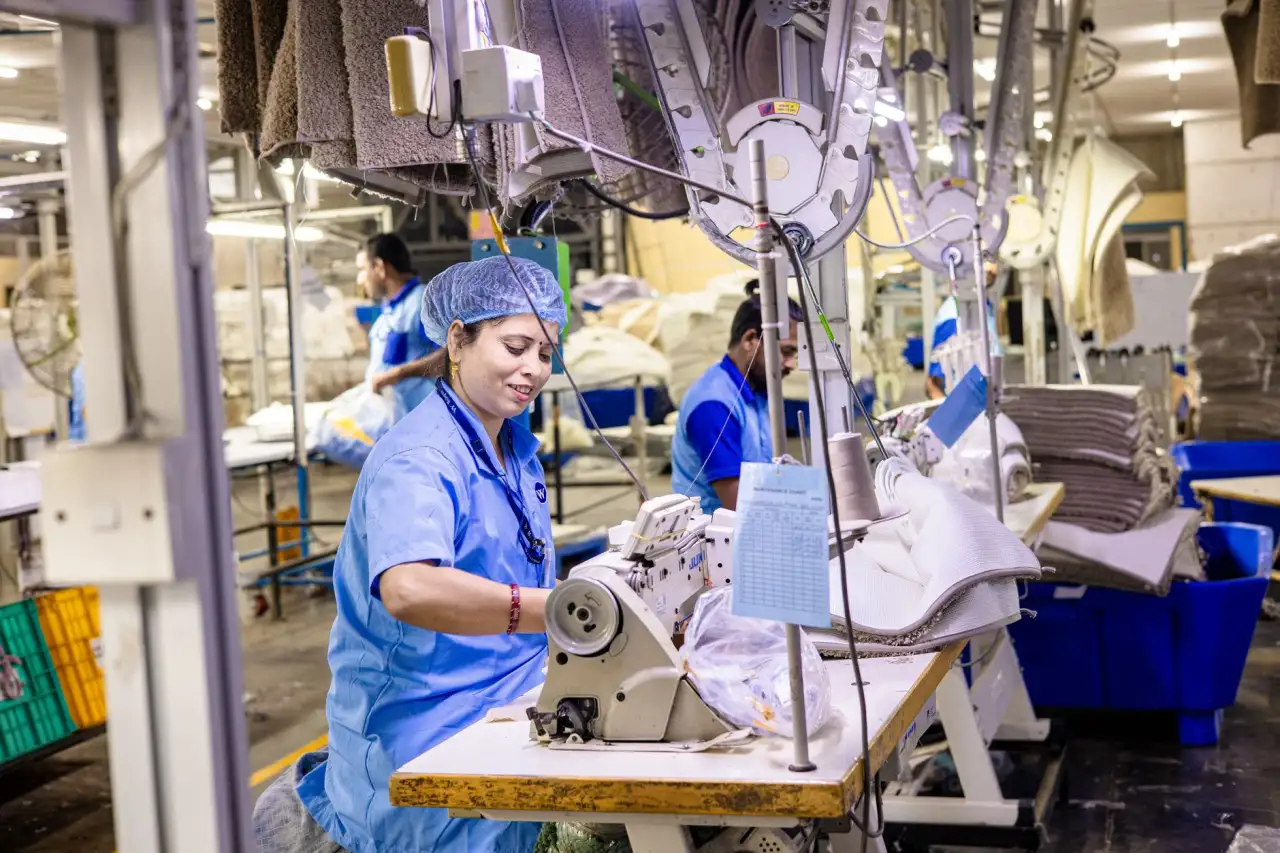
单机自动化只是第一步。真正提升产能的是将电脑针车嵌入整条内饰件缝制产线。这里有几个容易被忽略的细节。
第一个节点是物料定位。汽车内饰裁片形状不规则,传统靠工人手动对齐。现在主流方案是视觉定位系统配合皮革冲孔机预先打出的定位孔——冲孔位置精度可达±0.1mm,为后续缝制提供基准。这一步直接决定了缝线是否偏移。
第二个节点是工序衔接。缝制完成后,部分内饰件需要打钉固定。过去用气动打钉枪,力度不可控,容易打穿皮革。现在电脑打钉机可以按预设程序调节冲压力和钉深,与针车工位通过传送带串联,减少中间搬运。
第三个节点是异形缝制。像座椅侧翼、头枕曲面等部位,普通平缝机无法进入。这时需要用到弯眉机——它的机头呈弧形设计,配合电脑针车的针距控制模块,可以在狭窄曲面内完成装饰明线缝制。这个工艺在高端车型的座椅上越来越常见。
实践中的参数参考
以某合资品牌座椅面套产线为例,集成后的关键参数如下:
- 缝制节拍:单件从原来的180秒降至95秒
- 换款时间:从25分钟缩短至4分钟
- 不良率:缝线偏移导致的返工从6%降至1.2%
这些数据背后,是电脑针车与皮革冲孔机、电脑打钉机之间的信号互通——通过PLC集中控制,每道工序的完成信号触发下一道工序启动,减少等待浪费。
下一步:柔性化与数据闭环
汽车内饰的个性化趋势越来越明显,同一车型不同配置的面套差异可能超过20种。这对产线柔性提出了更高要求。工业缝纫机厂商正在推动的方向是:针车自带工艺参数数据库,换款时扫码自动调用对应程序,同时将缝制过程中的张力、速度数据上传MES系统,实现质量追溯。
对于正在规划产线升级的工厂,建议优先评估现有电脑针车是否具备开放通讯接口——这决定了未来能否低成本接入自动化系统。金悦来在皮革冲孔、电脑打钉与缝制设备的产线集成方面积累了多套落地案例,可根据内饰件的具体工艺路线提供匹配方案。