数控皮鞋冲孔机选型指南:如何根据鞋型精度要求匹配电脑针车
鞋型精度决定了冲孔设备的选型方向。同样是皮鞋冲孔,正装鞋帮面的花孔误差要求控制在±0.1mm以内,而休闲鞋的透气孔位公差可以放宽到±0.3mm。这0.2mm的差距,直接影响你是选一台普通精度的皮革冲孔机,还是需要配备视觉定位系统的高端机型。更关键的是,冲孔之后的工序衔接——鞋面与内衬的缝合、装饰件的固定——往往需要电脑针车或电脑打钉机配合完成。选型时如果只盯着冲孔机本身,忽略前后道工序的设备匹配,产线效率会卡在瓶颈上。
冲孔精度与针车匹配的三个技术维度
孔位重复精度是第一个硬指标。皮鞋帮面的冲孔通常采用模具冲压或激光切割两种方式。模具冲压的重复精度取决于导柱间隙和模板加工等级,一般在±0.05mm到±0.15mm之间波动。激光切割虽然灵活,但热影响区会导致皮革边缘微碳化,后续工业缝纫机缝合时容易出现断线。金悦来在服务鞋企时发现,帮面冲孔后如果直接进入针车工序,孔距累计误差超过0.2mm就会导致缝线偏移,影响鞋面弧度成型。
送料系统的同步性常被忽视。多工位冲孔机如果采用步进送料,每次定位的累积误差会在30个孔位后放大到0.5mm以上。而伺服送料配合编码器反馈,可以把全程误差压在0.1mm以内。这个精度等级直接决定了后续能否用电脑针车进行自动化缝纫——针车的花样机需要识别孔位坐标,误差过大会导致机针偏离预设轨迹。
模具与针车模板的坐标系一致性是第三个维度。冲孔模具的基准点必须与针车模板的基准点采用同一坐标系设计,否则每换一次鞋型就要重新校准。金悦来建议鞋企在选型时要求供应商提供模具与针车模板的联合调试服务,把换型时间从2小时压缩到30分钟以内。
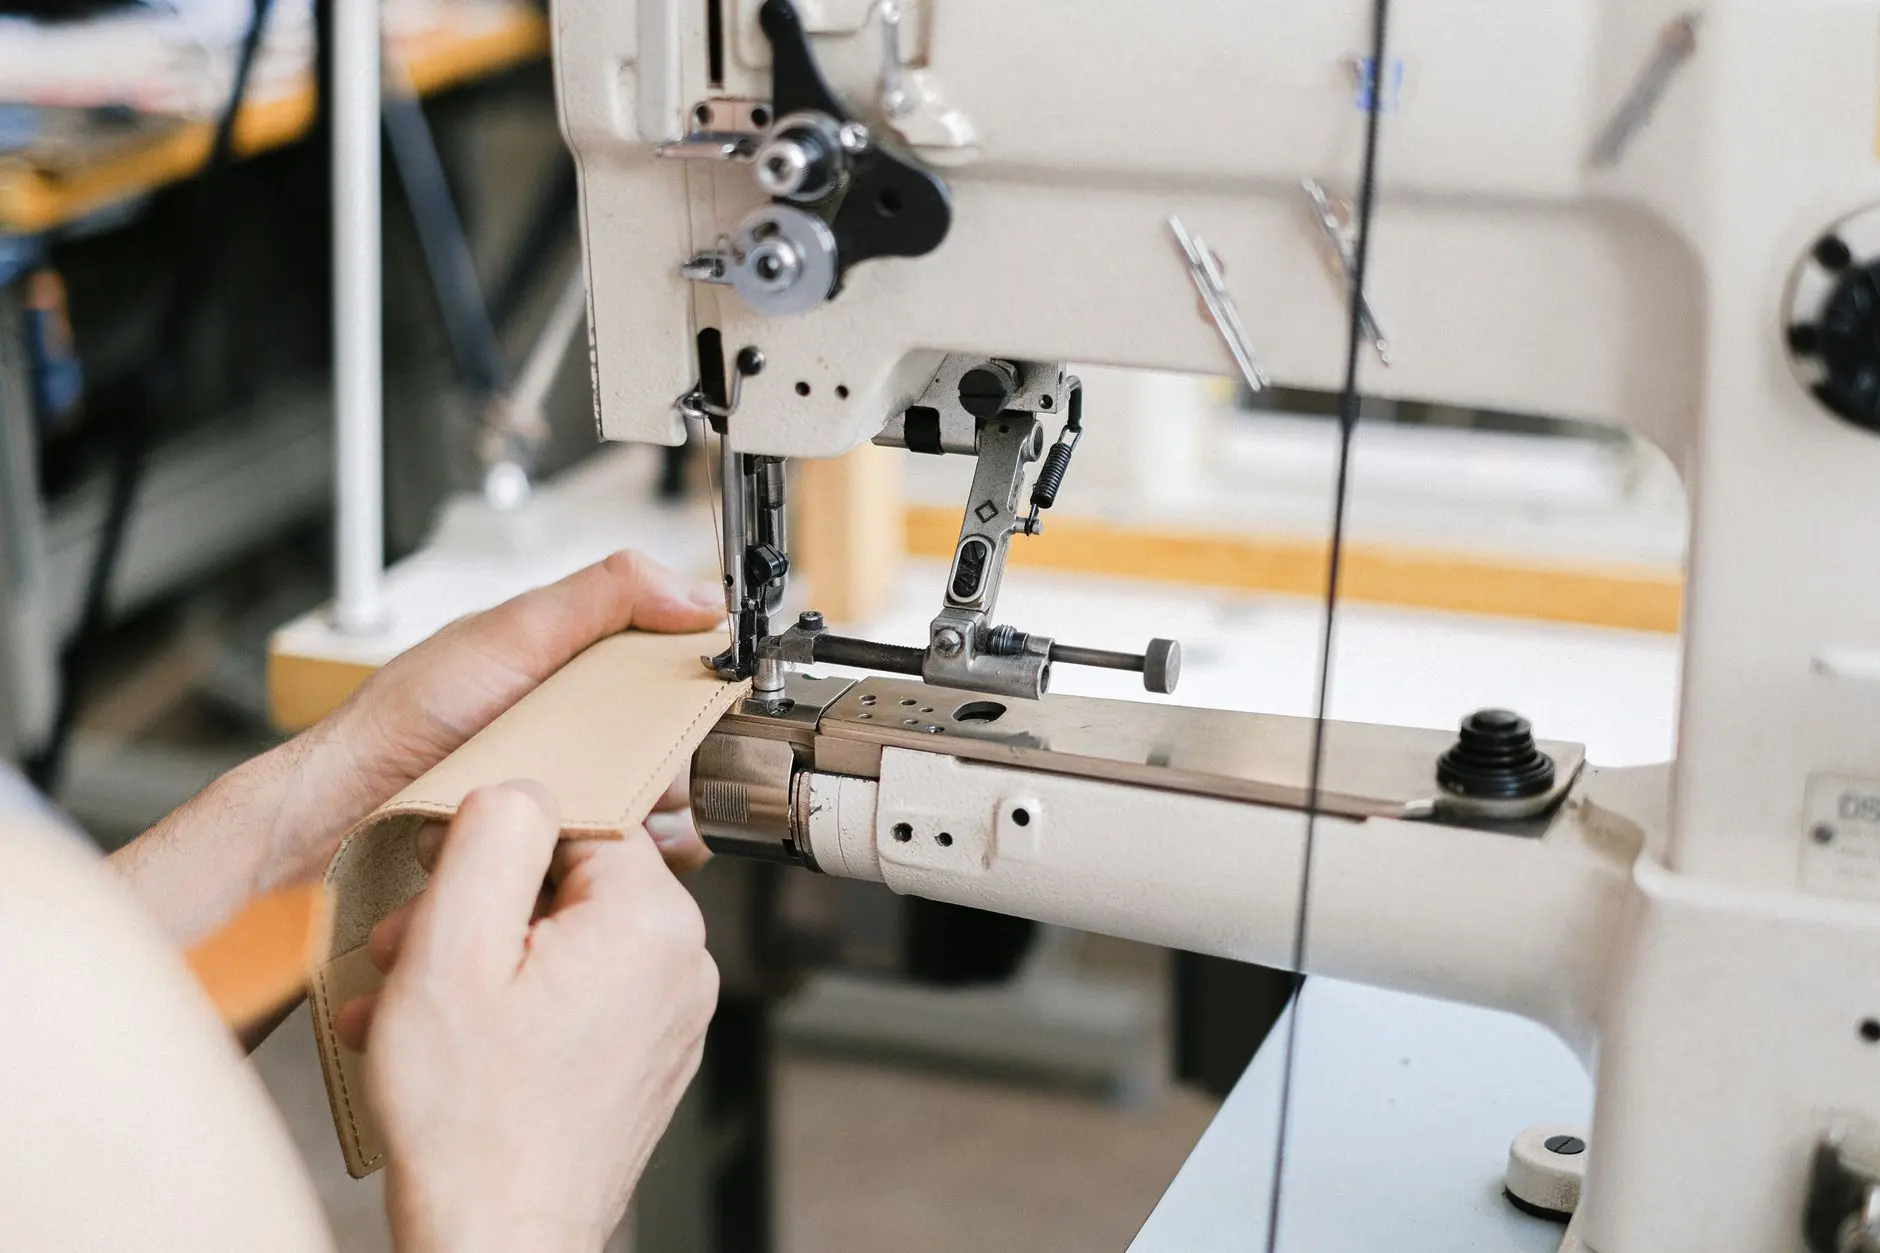
鞋型精度分级与设备配置方案
把皮鞋按精度要求分成三档,选型逻辑会清晰很多:
- 高精度档(正装鞋、礼服鞋):冲孔误差≤±0.1mm,需配CCD视觉定位的皮革冲孔机,后续缝合必须用带自动剪线和张力控制的电脑针车。装饰钉固定环节建议用电脑打钉机,避免人工敲击导致鞋面变形。
- 中精度档(商务休闲鞋):冲孔误差≤±0.2mm,普通伺服冲孔机即可满足。针车可选带步进电机的中端工业缝纫机,弯眉机用于鞋面弧度成型时的边缘处理。
- 一般精度档(运动休闲鞋):冲孔误差≤±0.3mm,机械式冲孔机配合人工送料也能达标。针车用普通平缝机,弯眉机做装饰线迹。
这个分级不是绝对的。有些鞋型帮面弧度大,即使孔位精度要求不高,也需要弯眉机配合完成边缘的弧形缝合,否则鞋面会出现褶皱。选型时要拿实际鞋型做试冲和试缝,用数据说话。
产线衔接的隐性成本
一台皮革冲孔机的采购成本只占产线总投入的30%左右。真正的隐性成本在换型调试、模具维护和前后道设备的匹配上。金悦来接触过一个案例:某鞋企买了高精度冲孔机,但针车还是老式机械机,结果冲孔后的帮面在缝合时因为张力不均导致孔位拉伸,成品合格率只有78%。后来换了带伺服控制的电脑针车,合格率直接拉到96%。
另一个容易被忽略的环节是电脑打钉机与冲孔机的节拍匹配。冲孔机每分钟冲60次,打钉机如果只有40次/分钟的节拍,中间就得加缓冲库存。选型时要把整条线的节拍拉通算一遍,找出瓶颈工位。
鞋型精度要求是选型的起点,但不是终点。把冲孔、缝合、打钉、弯眉这几道工序的设备参数放在同一张表里比对,找到精度和节拍的最优组合,比单独追求某一台设备的高指标更实际。金悦来建议鞋企在采购前先做小批量试产,用实际鞋型验证设备匹配度,再决定最终配置。