皮革冲孔机与电脑打钉机联动生产线配置方案解析
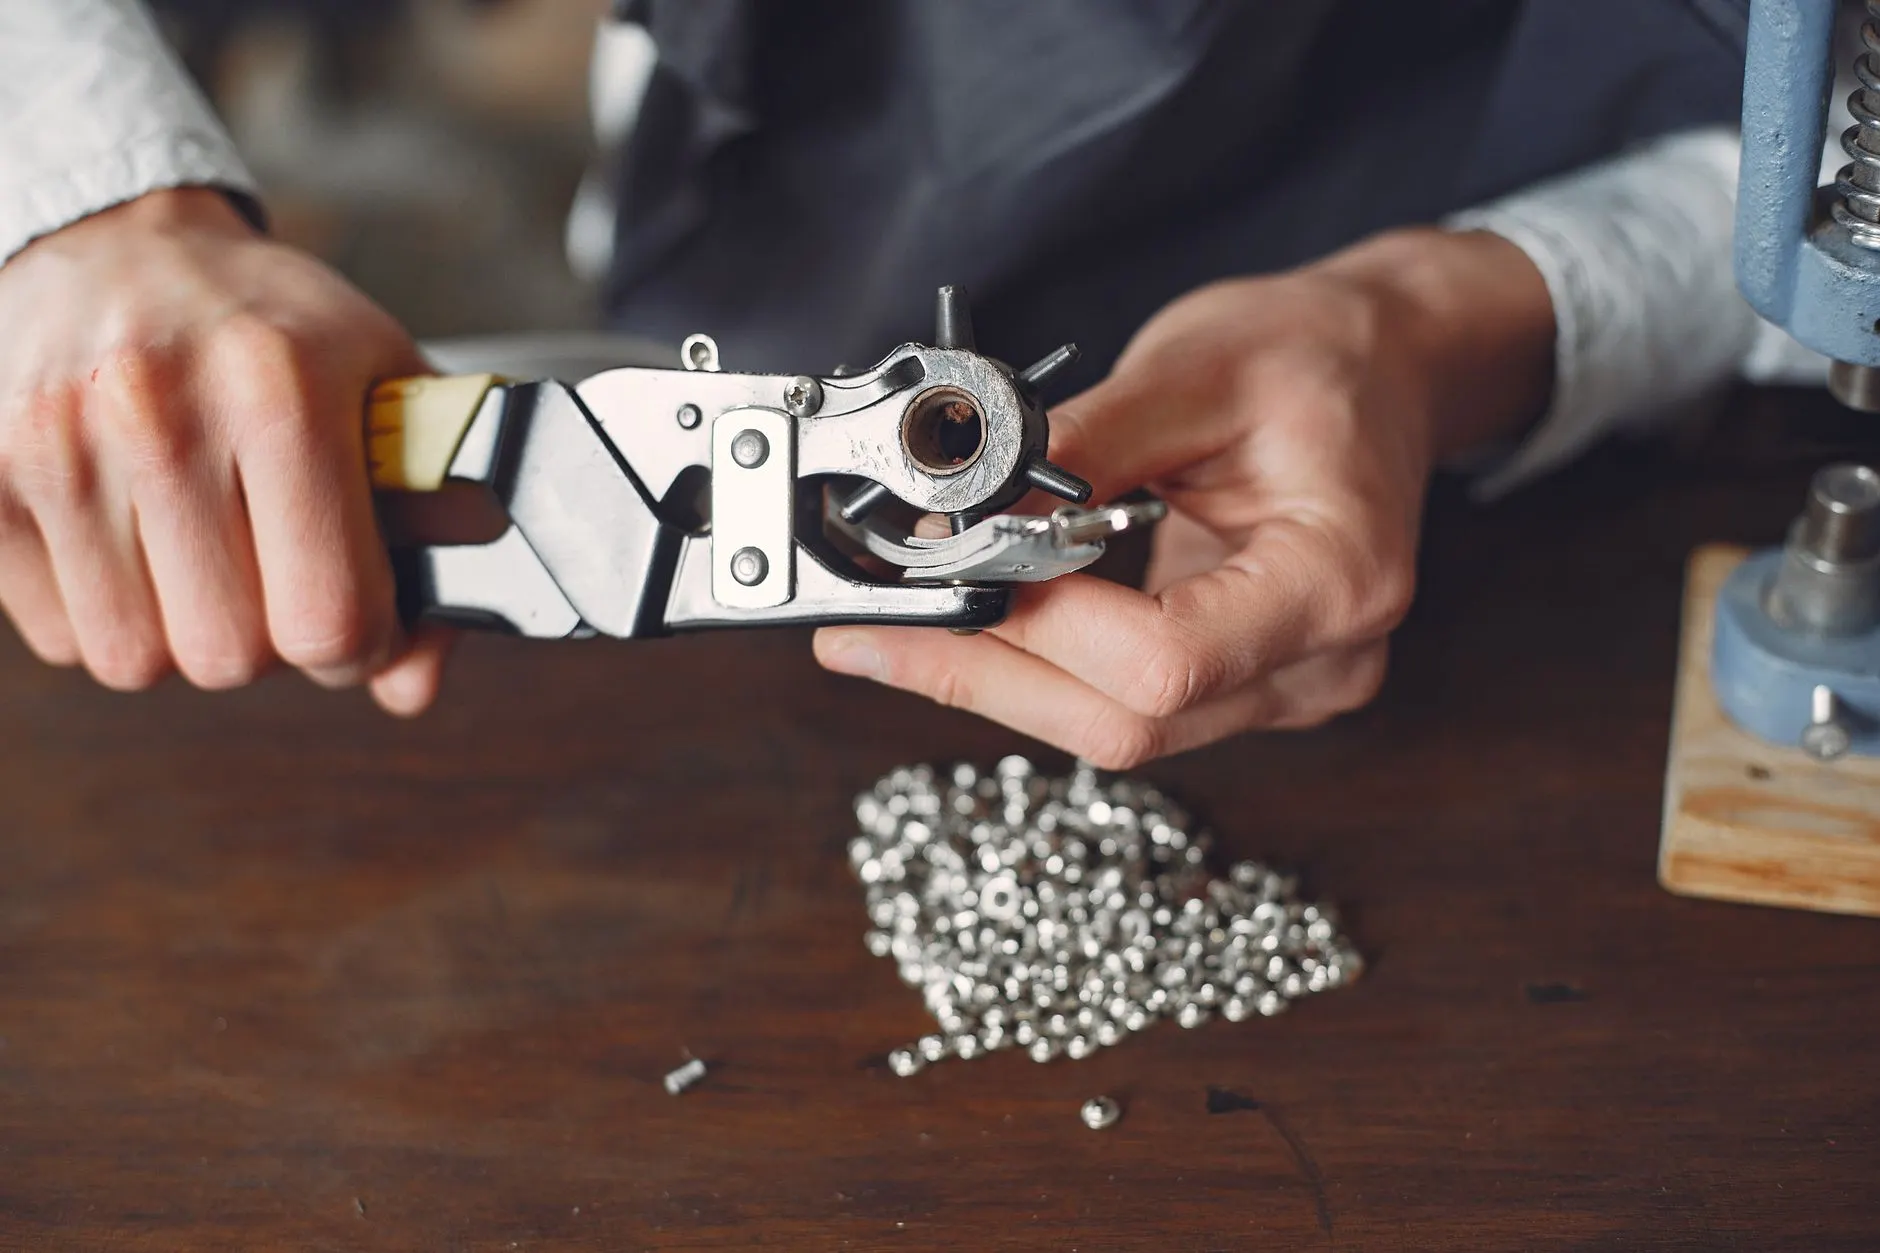
在皮革制品与鞋服加工车间,单机作业的效率瓶颈越来越明显。不少工厂主发现,皮革冲孔机完成孔位加工后,物料需要人工转运到电脑打钉机工位,中间等待与二次定位每天要吃掉2-3小时的有效产能。这种断点式布局,正是联动生产线方案被频繁讨论的直接原因。
为什么单机模式开始拖后腿
深挖下去,问题不在设备本身,而在工序衔接。皮革冲孔机节拍通常在每分钟40-60次,而电脑打钉机受限于钉件供给与视觉对位,节拍约每分钟25-35次。两者速率不匹配,中间必然产生半成品堆积。更关键的是,皮革件在转运中容易发生形变,二次装夹的定位误差可达0.3-0.5mm,对高端鞋面、箱包来说已接近公差上限。
联动配置的三种主流架构
目前行业内较成熟的联动方案,按传输方式可分为三类:
- 皮带直连式:皮革冲孔机出料口与电脑打钉机进料口通过同步带衔接,适合平板类皮革件,改造成本低,但换款时需重新调整导向。
- 机械手转接式:六轴机械手配合视觉定位,抓取冲孔后的皮件送入打钉工位。柔性高,可兼容电脑针车和弯眉机的混线生产,但编程调试周期较长。
- AGV+缓存库式:适合多台冲孔机对多台打钉机的集群布局,缓存库能吸收节拍差异,投资回收期约14-18个月。
技术细节决定联动成败
联动线的核心不是“连起来”,而是“同步得准”。冲孔机的出料信号需要与打钉机的PLC建立硬线握手或EtherCAT通讯,延迟控制在10ms以内。否则钉位偏移会随速度提升而放大。另外,工业缝纫机若参与后续缝合工序,建议在打钉后设置视觉复检工位,把孔钉位置数据实时反馈给MES系统。
某福建运动鞋代工厂的实测数据显示:联动线投用后,单班产能从1800件提升至2600件,物料周转时间缩短62%。但前提是皮革冲孔机的模具与电脑打钉机的钉嘴需按同一基准面校准,否则联动反而放大误差。
给工厂的落地建议
如果日产量低于3000件,优先考虑皮带直连式改造,投入小、见效快。日产量超过8000件且换款频繁的,建议直接上机械手转接方案,并预留弯眉机和电脑针车的接口协议。无论哪种架构,先做节拍匹配分析,再谈设备采购——否则联动线只是把单机瓶颈变成了整线瓶颈。