皮革冲孔机与电脑打钉机协同作业在皮鞋鞋面加工中的工艺解析
皮鞋鞋面加工从裁断到成型,中间最考验效率与一致性的环节,往往集中在冲孔与打钉两道工序上。传统做法是冲孔一台设备、打钉另一台设备,中间靠人工转运和二次定位,一条线下来至少需要3到4名操作工。而把皮革冲孔机与电脑打钉机做协同编排之后,单件鞋面的流转时间可以压缩30%以上,孔位与钉位的对位精度也能稳定控制在±0.15mm以内。
协同作业的工艺逻辑
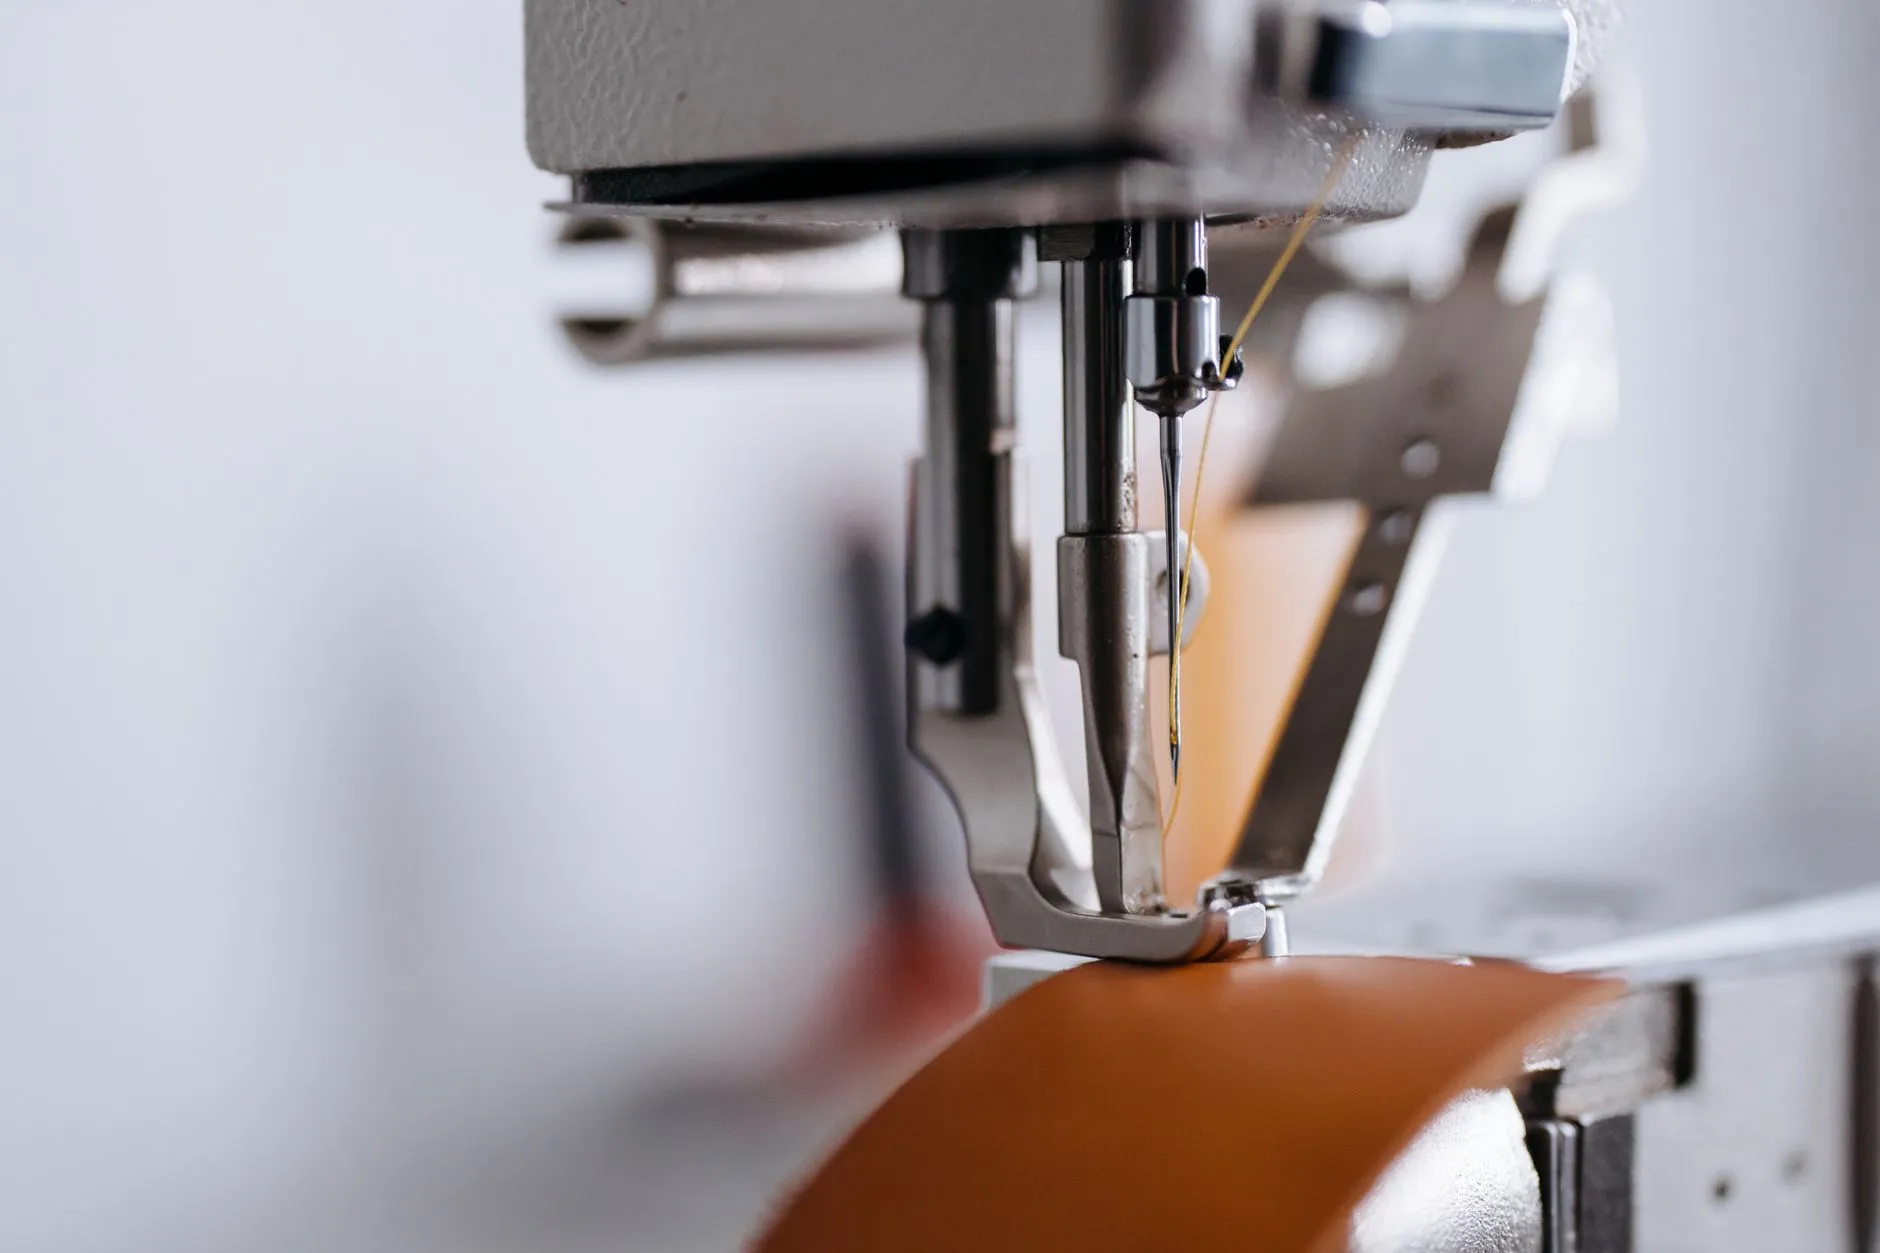
协同的核心不在于两台设备挨着放,而在于基准统一。皮鞋鞋面(尤其是牛津鞋、德比鞋的前帮与后帮)在冲孔前需要先确定一条基准边,通常取中帮线或鞋舌中线。皮革冲孔机完成冲孔后,电脑打钉机需要沿用同一套坐标数据,这就要求两台设备共用同一套CAD/CAM文件,而不是各自独立编程。
实际操作中,常见做法是:
- 在电脑针车或工业缝纫机完成鞋面拼接后,直接以缝线轨迹作为视觉基准;
- 将冲孔路径与打钉点位导入同一坐标系,由电脑打钉机读取冲孔机输出的孔位数据;
- 对于需要弯眉装饰的鞋款,弯眉机提前完成眉线定型,避免打钉后二次变形。
关键参数与调试要点
协同作业能否跑顺,取决于三个参数的匹配度:冲孔节拍、打钉节拍、以及中间缓冲量。一般皮革冲孔机的单孔循环在0.3~0.5秒,电脑打钉机单钉循环在0.6~0.9秒,两者节拍差在20%以内时可以直接连线;超过这个范围,就需要在中间加一个缓冲工位,否则打钉机频繁等待会拉低整线OEE。
另一个容易被忽略的是皮革回弹补偿。牛皮、羊皮在冲孔后会有0.05~0.12mm的孔径回缩,打钉机的钉位坐标如果直接沿用冲孔坐标,会出现钉帽压孔边的情况。经验做法是在打钉程序中预设一个补偿值,通常取孔径的8%~12%。
常见问题与排查
问得最多的三个问题:
- 孔位与钉位偏移——先查两台设备的原点复位是否一致,再查皮革在夹具中是否有滑动;
- 打钉后鞋面起皱——多半是弯眉机定型不到位,或打钉压力过大,建议把压力降到0.35~0.45MPa区间试;
- 冲孔毛边——冲头刃口磨损或皮革含水率偏高,含水率控制在12%~14%比较稳定。
金悦来在给客户做产线编排时,一般会建议先用小批量鞋面跑一轮对位验证,确认冲孔与打钉的累计误差不超过0.2mm,再进入批量生产。这样比直接上线后反复调机要省时间得多。
把皮革冲孔机、电脑打钉机、电脑针车和弯眉机看成一条数据链而不是四台独立设备,鞋面加工的良率与节拍才有实质提升。设备选型时,优先确认接口协议是否开放、能否共用同一套坐标文件,这比单机速度更值得关注。