皮革冲孔机与电脑打钉机协同作业:提升皮鞋鞋面加工效率的工艺解析
皮鞋鞋面加工中,冲孔与打钉是两道关键工序。传统做法是两台设备分开操作,中间穿插人工搬运和定位,不仅耗时,还容易因二次装夹产生位置偏差。皮革冲孔机与电脑打钉机的协同作业,正在改变这一局面。
协同作业的核心逻辑:基准统一
协同的关键不在于把两台机器摆在一起,而在于定位基准的统一。冲孔工序完成后,鞋面已经形成了精确的孔位阵列,这些孔位本身就是后续打钉的天然定位参照。如果打钉环节能复用同一套坐标数据,就可以省去重新对位的步骤。
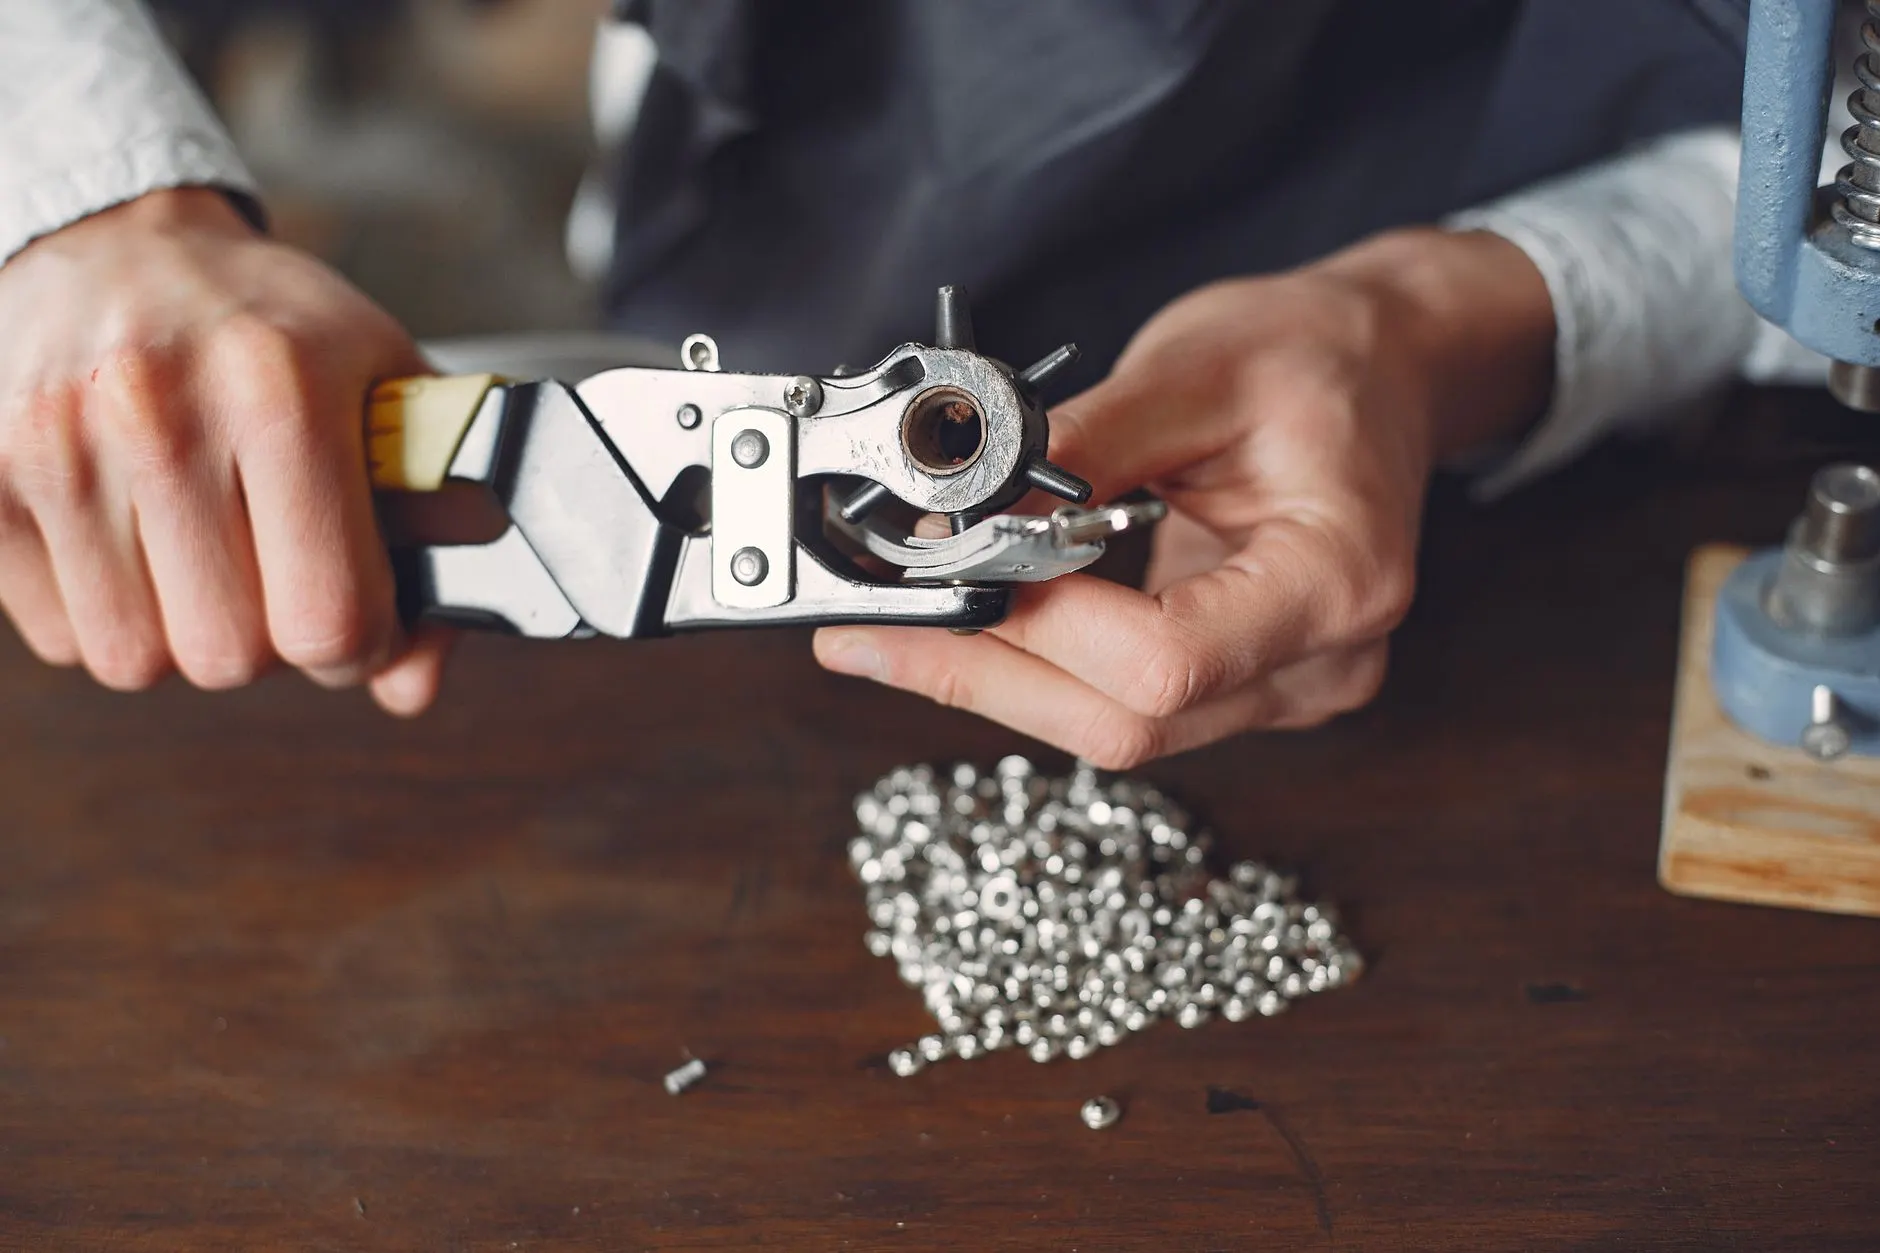
实际操作中,通常由皮革冲孔机先完成花型冲孔和定位孔加工,定位孔的数据通过系统同步至电脑打钉机。打钉机读取坐标后直接执行,无需人工二次校准。这一流程将两道工序的位置误差控制在±0.1mm以内。
工艺衔接中的三个技术要点
1. 冲孔路径与打钉顺序的匹配
冲孔路径决定了鞋面上的孔位分布,而打钉顺序需要与之对应。如果冲孔从鞋头向鞋跟推进,打钉也应遵循相同方向,避免因材料形变导致后段孔位偏移。金悦来在设备调试阶段会建议客户先做小批量验证,确认路径匹配后再批量投产。
2. 材料张力的一致性控制
皮革有一定延展性,冲孔时如果张力不均匀,孔位间距会产生微小变化。协同作业要求两台设备在夹持方式上保持一致——比如都采用真空吸附平台或同一套模具夹具。电脑针车和工业缝纫机在后续缝制工序中,同样受益于这种统一的张力控制,因为孔位精度直接影响缝线走向。
3. 数据接口的兼容性
不同品牌的皮革冲孔机和电脑打钉机之间,数据格式可能不互通。选购时需确认设备是否支持标准DXF或PLT文件导入,以及是否具备RS-232或以太网接口。部分工厂采用中间软件做格式转换,但这会增加一道人工环节,效率提升有限。
一个实际案例:男鞋鞋面线的效率变化
广东一家年产80万双男鞋的工厂,鞋面有12个冲孔位和8个打钉位。原来冲孔和打钉分两条线做,每班需要4名操作工,日产能约1200双。引入协同作业方案后,皮革冲孔机完成冲孔后直接流转至电脑打钉机,中间只保留一名巡检员。每班操作工降至2人,日产能提升到1800双,且打钉偏位的不良率从3.2%降到0.7%。
该厂后续在鞋面装饰缝环节还引入了弯眉机,配合电脑针车完成弧线缝制,进一步减少了手工定位时间。
推进协同作业的几点建议
- 先验证再批量:用50-100双做试产,确认孔位与钉位的对位精度稳定后再放大
- 统一夹具标准:两台设备的模具底板尽量采用同一规格,减少换型时间
- 保留人工抽检:协同作业不等于无人化,每2小时抽检一次孔钉对位情况
- 关注设备通讯协议:采购前确认冲孔机和打钉机是否支持直接数据对接
协同作业的价值不只是省人工,更在于把两道工序的精度链条打通。对于鞋面加工企业来说,皮革冲孔机与电脑打钉机的配合,是迈向半自动化生产的一个务实切入点。