电脑针车在汽车内饰缝制中的应用:自动花样缝纫机技术要点解析
汽车座椅面套的缝制车间里,传统工业缝纫机正面临一个尴尬的现实:一张带侧翼支撑的运动型座椅皮套,仅靠人工走线,单件工时往往超过25分钟,且弧线段的针距波动经常超出±0.5mm的公差带。这不是工人手艺的问题,而是材料特性决定的——汽车内饰皮革的延伸率、复合海绵层的回弹性,加上多层裁片叠加后的厚度变化,让手工送料的一致性极难维持。
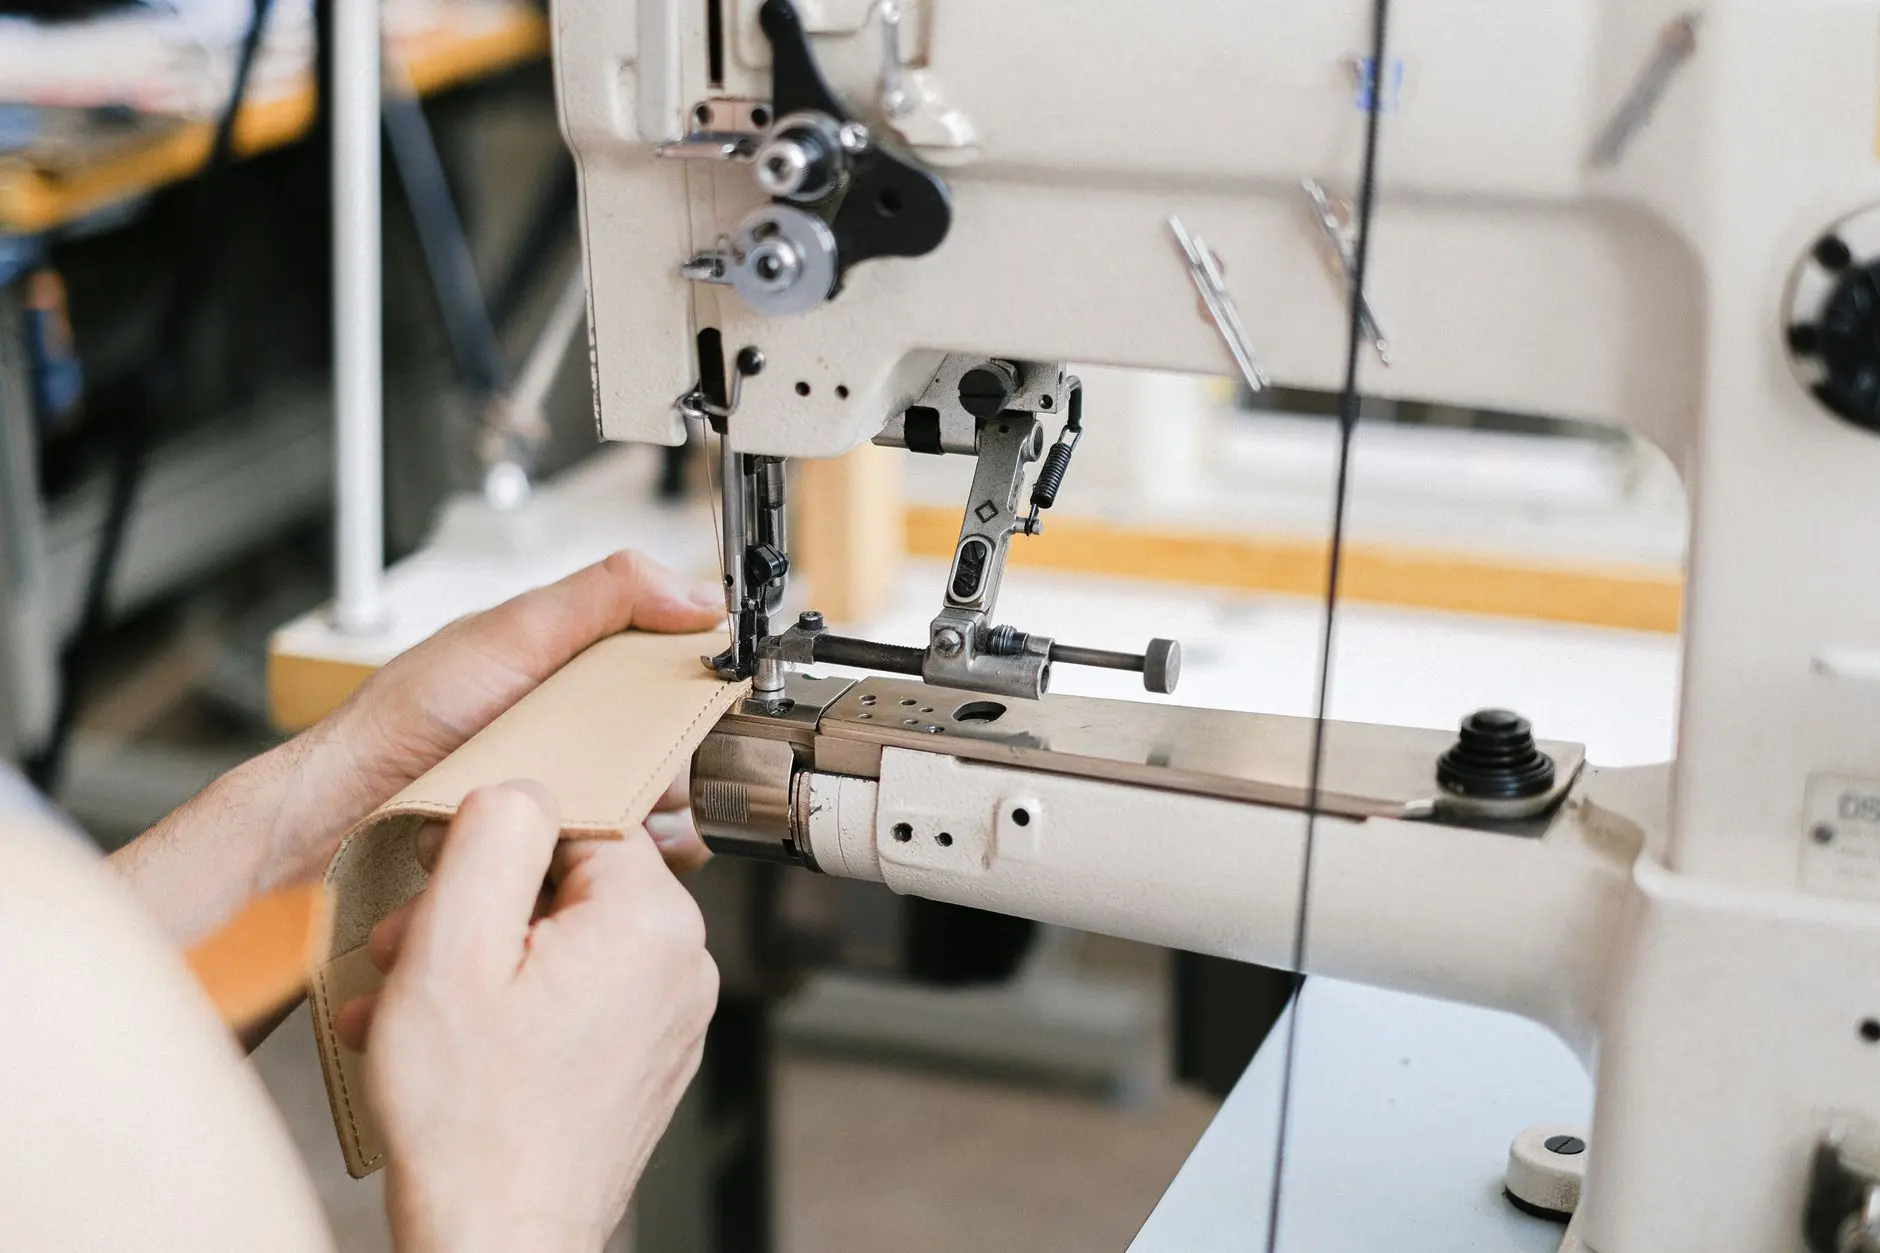
正是在这种背景下,电脑针车从服装领域加速渗透到汽车内饰缝制产线。它的底层逻辑并不复杂:用伺服电机替代人工送料,用程序控制替代脚踏板。但真正决定成败的,是花样缝纫机在几个关键技术点上的表现。
花样缝纫机的核心技术门槛在哪里
汽车内饰缝制与普通服装缝制最大的区别在于三维曲面的二维展开精度。座椅侧翼、头枕弧度、扶手过渡区,这些部位的裁片在缝制时需要按照预设的曲线轨迹走针。自动花样缝纫机的X-Y送料机构重复定位精度通常要求在±0.1mm以内,而普通工业缝纫机改造的简易数控系统,实际运行时往往在±0.3mm以上波动。
另一个容易被忽视的细节是压脚压力与送料同步性。皮革复合海绵的厚度一般在3-8mm之间,压脚压力过大会压溃海绵层导致缝后起皱,过小则裁片打滑。高端电脑针车会配备压力闭环控制,根据缝纫速度实时调整压脚气压。
与上下游工序的协同逻辑
缝制不是孤立的工序。前段的皮革冲孔机负责在皮料上开出透气孔或定位孔,孔位精度直接影响缝纫时的对位效率。如果冲孔偏移0.5mm,缝纫工序就需要额外的人工微调,电脑针车的效率优势会被抵消。后段的电脑打钉机则处理座椅骨架与面套的固定,钉位与缝线的相对关系同样需要在编程阶段统筹考虑。
一些工厂还会用到弯眉机来处理弧形裁片的边缘定型,这道工序的定型效果会改变裁片的实际轮廓,进而影响缝纫轨迹的设定。换言之,电脑针车的编程不能只盯着缝纫本身,需要把前后工序的公差链一起纳入。
- 冲孔定位:孔位公差建议控制在±0.2mm以内
- 缝纫轨迹:花样程序需预留材料回弹补偿量
- 打钉固定:钉位与缝线间距不小于3mm,避免应力集中
选型时的实际建议
采购电脑针车用于汽车内饰缝制,不要只看缝纫速度这个参数。2000rpm的标称速度在实际缝制皮革时通常只能跑到1200-1500rpm,因为厚料缝纫需要降低速度来保证针迹质量。更应该关注的是花样存储容量(至少支持500组以上)、送料机构的刚性,以及是否支持CAD图形直接导入。后一点尤其关键——汽车内饰的缝纫轨迹往往由主机厂提供DXF格式的二维展开图,如果设备不能直接读取,编程环节就会成为瓶颈。
从产线匹配的角度看,一台电脑针车的节拍需要与冲孔、打钉工序的产能对齐。冲孔机如果每分钟能处理8-10片裁片,缝纫工序的单件工时就不宜超过5-6分钟,否则半成品堆积会吃掉利润空间。这个账,在设备选型阶段就要算清楚。