数控皮鞋冲孔机选型指南:不同鞋材对应的冲孔精度与模具配置分析
在皮鞋制造车间里,冲孔工序的良率波动往往不像缝纫或打钉那样直观,却常成为交付延期的隐性瓶颈。不少工厂反映:同一台皮革冲孔机,换一批植鞣革后孔径公差就从±0.05mm漂到±0.15mm,模具寿命也骤降。问题多半不在设备本身,而在于选型时未将鞋材特性与冲孔精度、模具配置做系统匹配。
鞋材差异如何影响冲孔精度
皮鞋常用面料大致分三类:头层牛皮(全粒面、修面)、PU合成革与超纤革,以及漆皮、压花革等特殊效果材料。它们的纤维密度、回弹率和表面摩擦系数差异显著。头层牛皮纤维紧密,冲孔时材料回弹小,配合高精度皮革冲孔机可稳定达到±0.05mm;PU革回弹大,若冲头下压速度过快,孔缘易出现毛边或椭圆度超差。超纤革则因基布结构,冲孔后孔壁容易起毛,需降低冲压频率并配合加热模具。
模具配置与精度匹配的实操逻辑
模具不是越贵越好,而是要与鞋材和孔型要求对齐。以圆孔为例,冲头与凹模的间隙通常取材料厚度的5%–8%。头层牛皮取6%左右,PU革取8%–10%,超纤革则需放大到12%并增加脱模角度。
- 普通圆孔模具:适用于鞋面透气孔、装饰孔,成本低,但寿命约8–12万次。
- 精密导向模具:带滚珠导柱,适合电脑针车联动的高密度孔群,精度可达±0.03mm。
- 异形组合模具:如菱形、六角孔,需配合弯眉机完成后续边缘定型,否则孔口易塌陷。
值得注意的是,很多工厂在冲孔后接电脑打钉机或工业缝纫机时,才发现孔位偏移导致铆钉无法对位。这其实是冲孔模具的定位基准与后续工序基准不统一造成的,选型时应要求供应商提供与电脑针车花版兼容的定位孔方案。
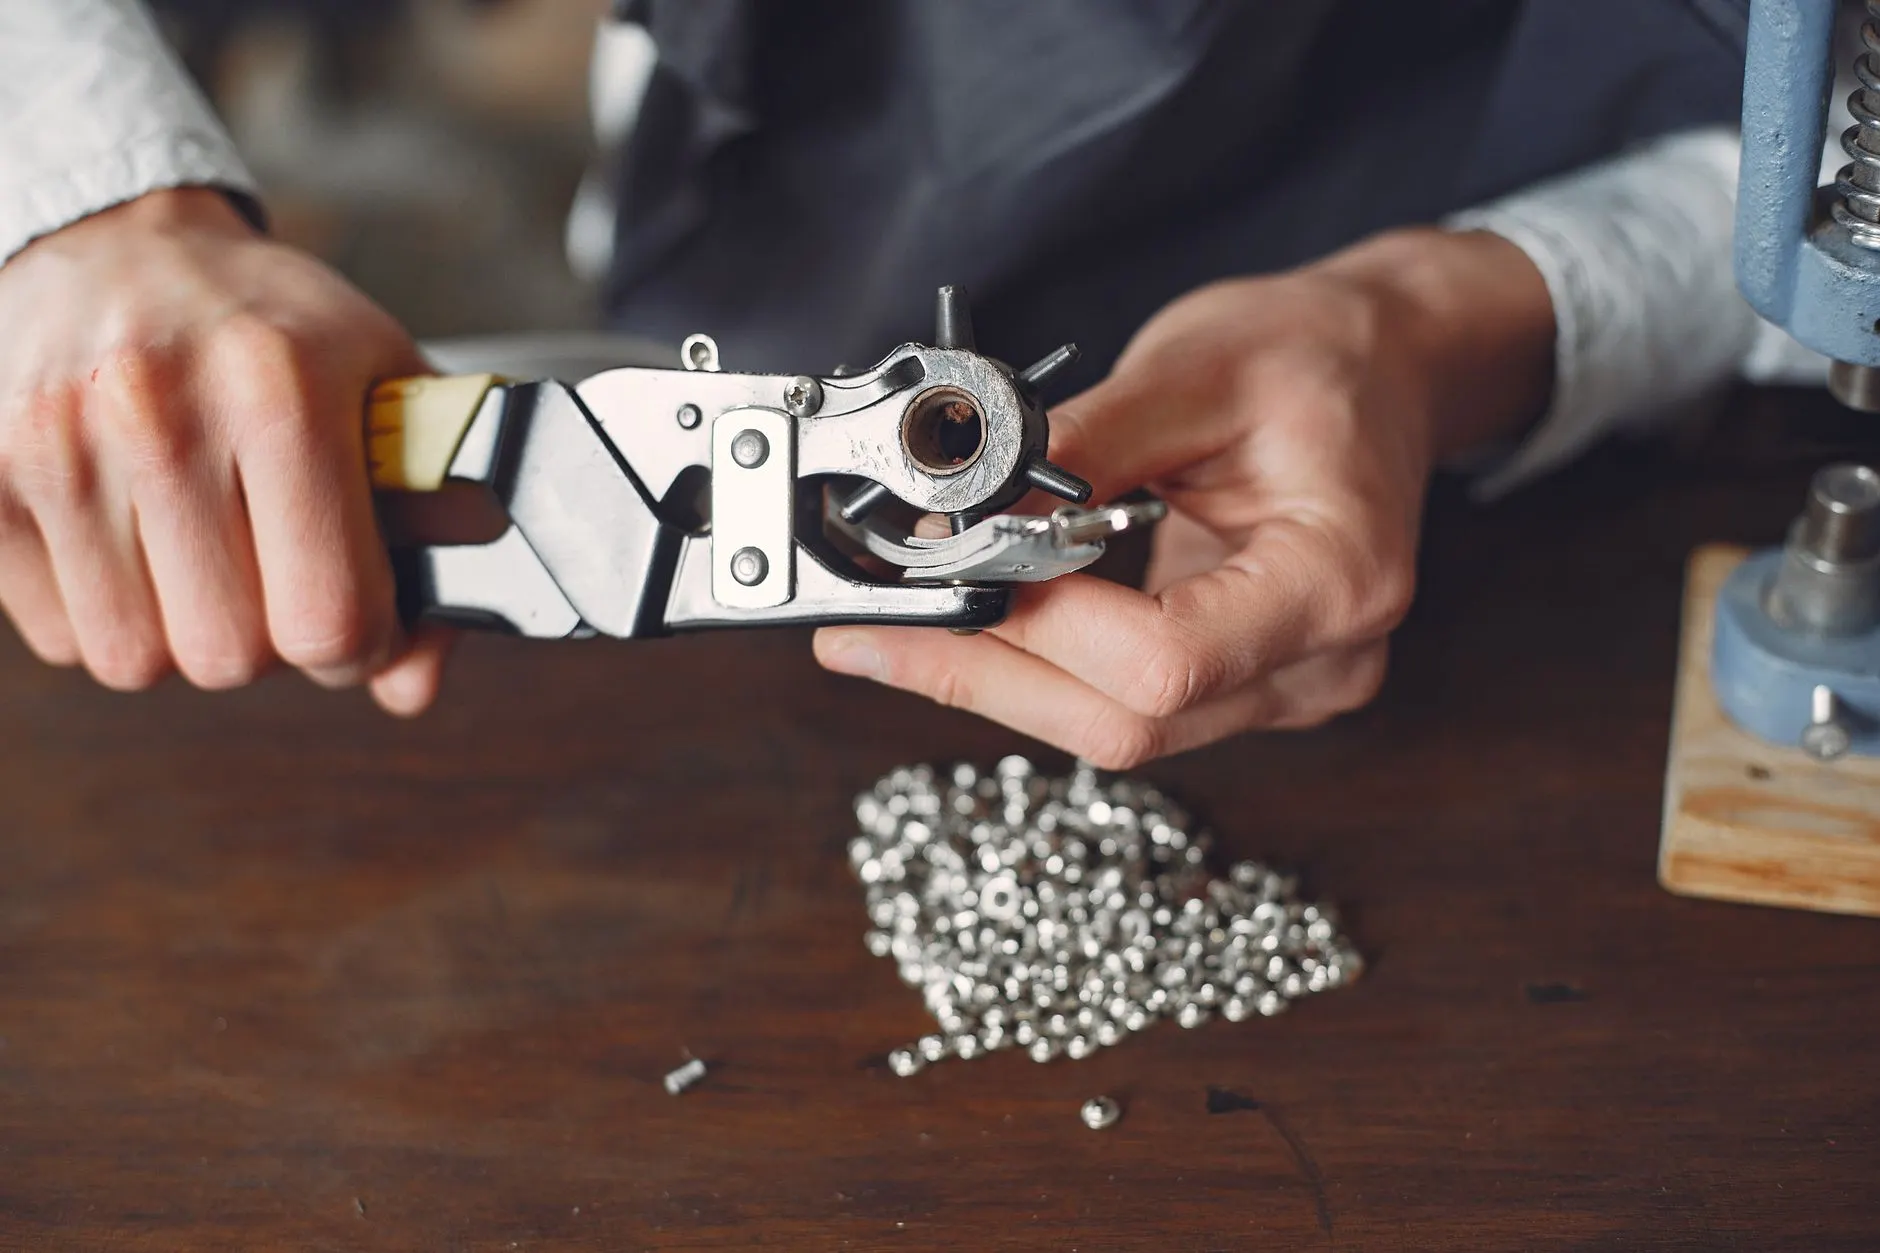
不同鞋材的推荐配置对比
以金悦来服务过的皮鞋产线数据为例:头层牛皮鞋面冲孔,建议选用30吨以上龙门式皮革冲孔机,配硬质合金冲头,冲压速度控制在180–220次/分钟;PU革则适合25吨高速冲床,配镀钛冲头,速度可提至300次/分钟,但需加装吹气脱模装置。超纤革最考验模具,推荐使用带加热功能的模具座,温度设定在60–80℃,可减少孔壁毛刺约40%。
若产线后续要衔接电脑打钉机和工业缝纫机,冲孔机的送料精度应不低于±0.02mm,否则累积误差会在缝纫环节放大。部分工厂将弯眉机与冲孔机组成联动线,此时冲孔模具的排布需预留弯眉的夹持余量,通常单边留3–5mm。
选型建议与验收要点
采购前,务必用实际鞋材做三组测试:连续冲孔500次后测孔径公差、模具磨损量、孔缘毛刺高度。验收时重点看电脑针车花版与冲孔定位的匹配度,以及换模时间是否控制在15分钟以内。金悦来建议,若鞋材种类超过三种,优先选择模块化模具座的机型,后期扩展成本更低。