电脑针车自动化升级:工业缝纫机在多材质缝制中的技术适配分析
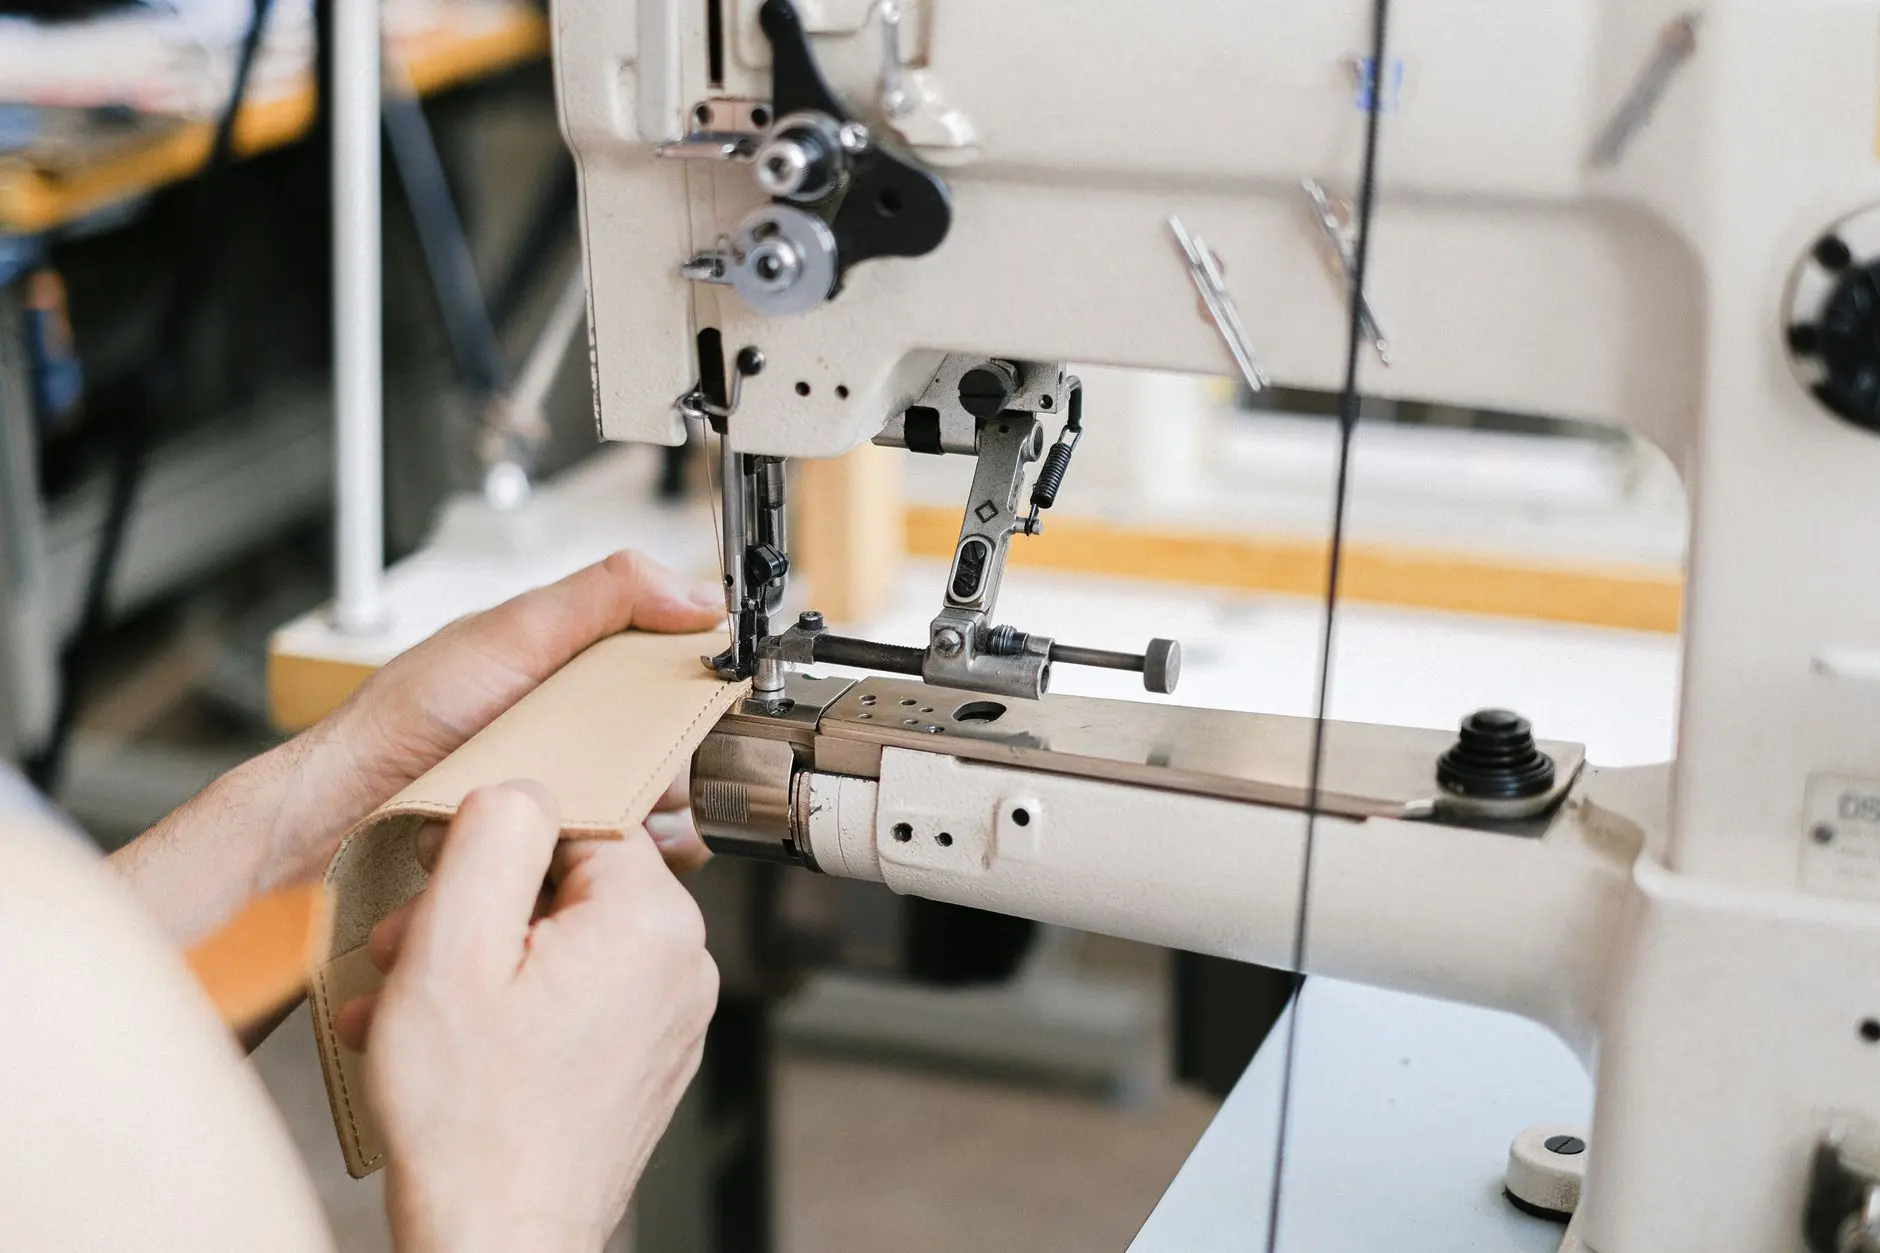
多材质混线生产已成为箱包、鞋服、汽车内饰工厂的常态。同一条产线上,PU革、网布、EVA泡棉、超纤材料的缝制参数差异极大,传统机械缝纫机靠手动调节压脚压力和针距,换料调试动辄耗费15-20分钟。电脑针车与工业缝纫机的自动化升级,核心要解决的就是「一机多材」的快速适配问题。
多材质缝制的三大技术痛点
不同材质对缝制工艺的要求存在本质差异:
- 摩擦系数差异:皮革表面摩擦系数约0.4-0.6,而尼龙网布仅0.15-0.25。传统送布牙在低摩擦材料上容易出现打滑、针距不均,直接影响缝线张力一致性。
- 压缩回弹特性:EVA泡棉压缩率可达30%-50%,缝制时若压脚压力仍按皮革参数设定,材料被过度压缩,线迹浮起,成品外观不合格。
- 穿刺阻力波动:超纤材料密度不均,穿刺阻力波动范围可达±25%,机针温度快速升高,容易造成断线、熔孔。
这些痛点决定了:自动化升级不是简单地换一台电脑针车,而是要建立参数化、可存储、可调用的缝制工艺数据库。
自动化适配的关键技术路径
1. 电子压脚与动态压力补偿
新一代工业缝纫机采用步进电机驱动电子压脚,压力可在0.5-5kg范围内以0.1kg精度调节。操作工在触摸屏上选择材料类型后,系统自动调用对应压力预设值。换料时压力切换时间从传统手动调节的3-5分钟缩短至5秒以内。
2. 针距与送布协同控制
电脑针车通过伺服电机独立控制针杆运动和送布牙运动,实现「针距电子设定+送布量实时补偿」。在缝制弹性网布时,系统自动增加送布量3%-5%,抵消材料拉伸回缩带来的针距偏差。弯眉机在厚料转角处同样受益于这一技术,转角针距均匀度提升约40%。
3. 工艺参数存储与一键调用
实际生产中,工厂通常将常用材质组合的缝制参数存入系统,形成工艺配方库。例如:
- PU革+200D牛津布:针距3.0mm,压力2.8kg,速度2800rpm
- 超纤+EVA泡棉:针距3.5mm,压力1.5kg,速度2200rpm
- 网布+织带:针距2.8mm,压力1.2kg,速度3200rpm
工人扫描工单条码即可自动调用对应配方,换款时间压缩60%以上。这一逻辑同样适用于皮革冲孔机和电脑打钉机的多模具快速切换场景。
产线协同的实际案例
浙江某箱包工厂在2023年完成缝制车间自动化改造。改造前,缝制工段换款平均耗时25分钟,多材质混线时断线率高达8%。引入电脑针车与弯眉机联线方案后,配合皮革冲孔机和电脑打钉机的工序前置,实现以下改善:
- 换款时间降至8分钟,其中缝制参数切换仅占1.5分钟
- 断线率下降至2.3%,主要归因于机针温度监测与自动降速功能
- 多材质混线日产能提升22%,返修率从6%降至1.8%
该工厂技术负责人反馈,关键在于将缝制工艺参数与MES系统打通,每批次工单自动下发对应参数,减少人工判断失误。
升级选型的务实建议
计划进行自动化升级的工厂,建议重点评估三项指标:电子压脚调节精度(应达到0.1kg级)、工艺配方存储数量(不少于200组)、与现有MES/ERP的数据接口兼容性。金悦来在电脑针车、工业缝纫机、弯眉机等设备领域持续深耕,为多材质缝制场景提供从单机到产线级的适配方案。设备升级的本质不是追求参数堆砌,而是让每一米线迹在不同材料上都保持一致——这才是自动化真正的价值所在。