电脑针车在汽车内饰缝制中的应用趋势与设备选型要点
汽车内饰缝制正面临一个尴尬的现实:仪表盘、座椅侧翼、门板扶手等部件越来越多地采用曲面皮革包覆,传统平缝设备在立体缝纫和复杂走线面前力不从心。当订单批量变小、车型迭代加速,缝制车间如何在保证线迹一致性的同时,快速切换不同规格的内饰件?这正是电脑针车近年来在汽车内饰领域快速渗透的根本原因。
从平缝到立体缝:电脑针车解决了什么
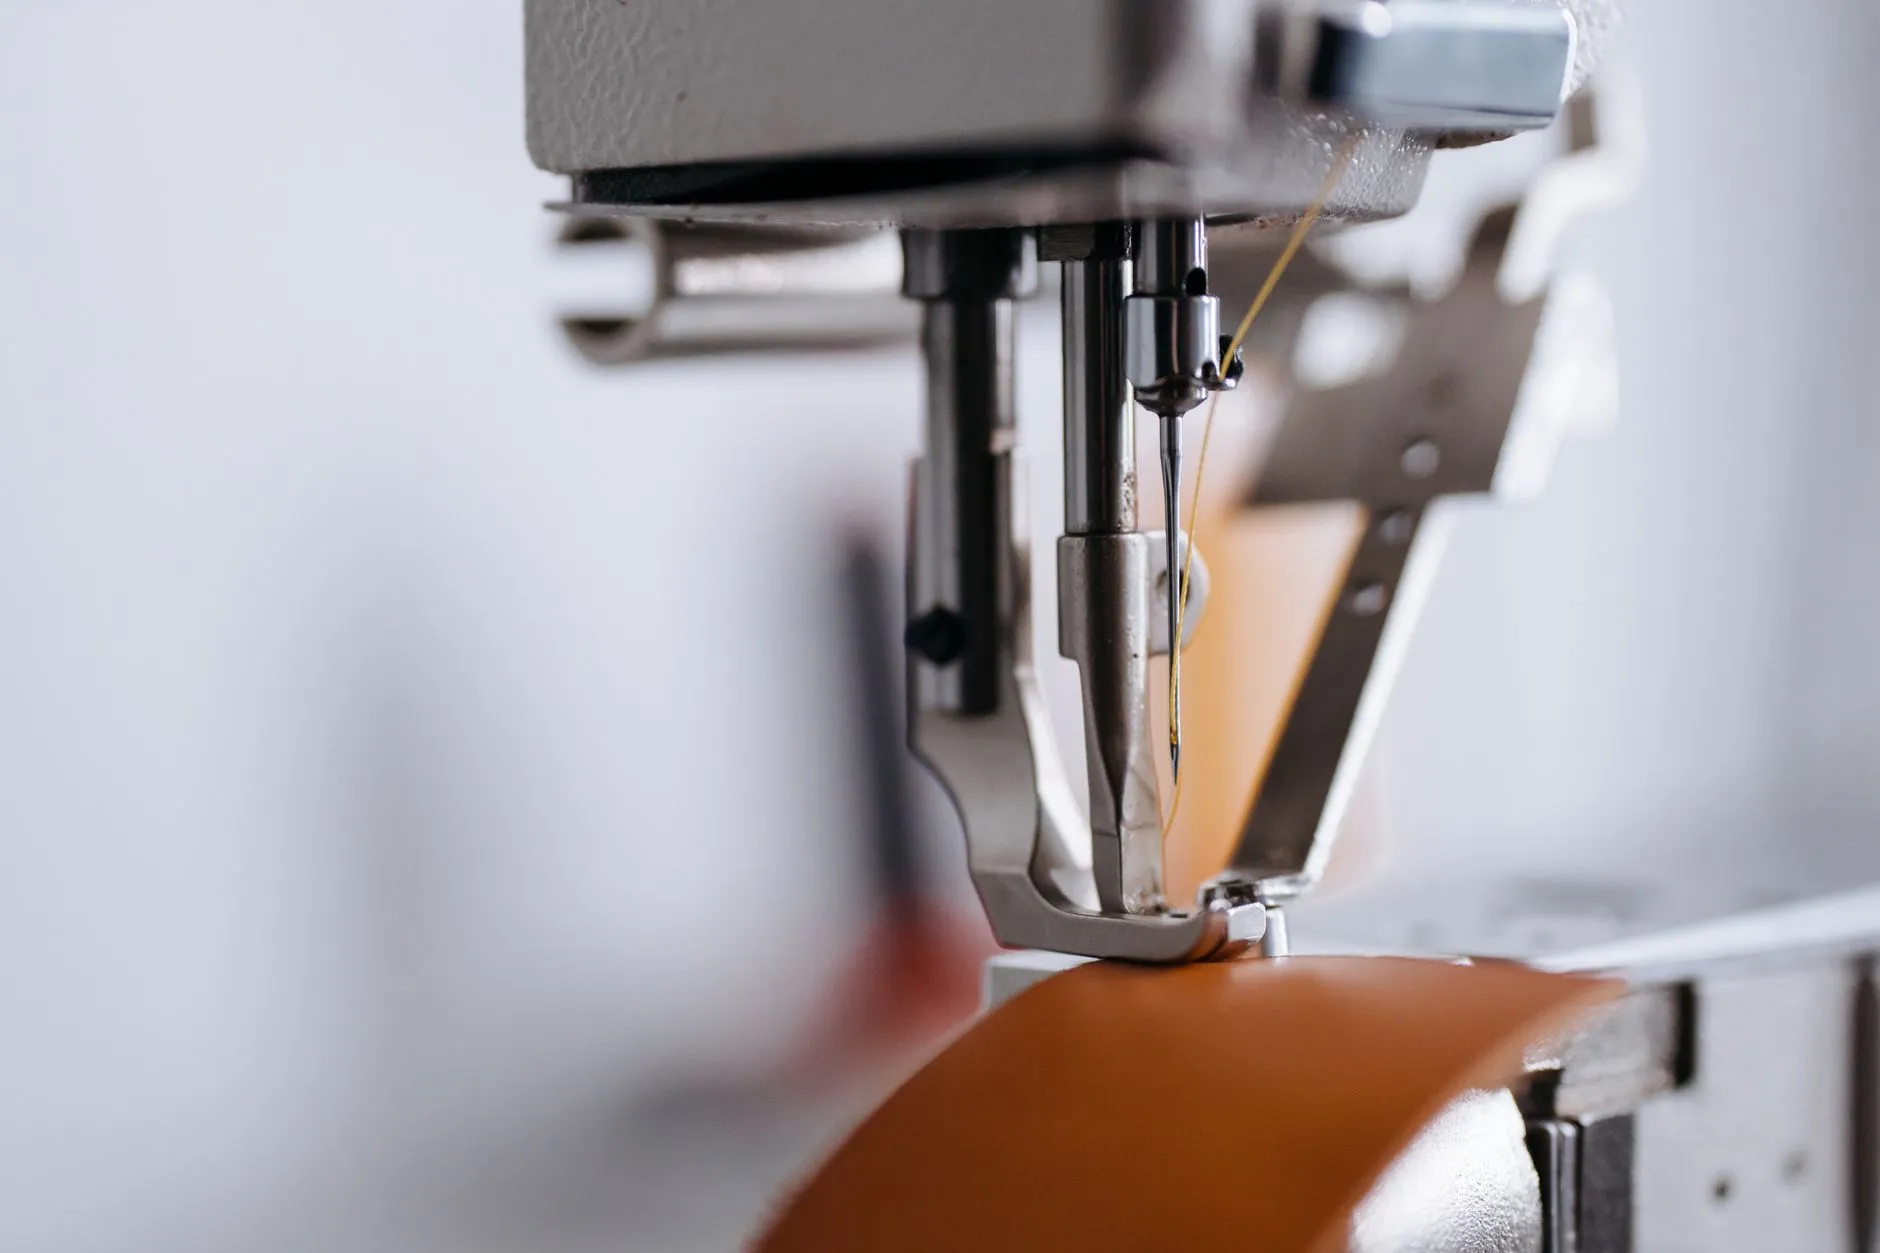
传统工业缝纫机依赖机械凸轮和人工送料,在缝制汽车座椅侧翼的弧形拼缝时,操作工需要不断手动调整布料方向,线迹偏差往往超过1.5mm。而电脑针车通过步进电机驱动送料机构,配合程序化针距补偿,可将曲面缝制的线迹偏差控制在0.3mm以内。对于仪表盘蒙皮这类需要缝制装饰明线的部件,这意味着一次合格率从75%左右提升到95%以上。
更关键的是,电脑针车支持花式缝和跳缝编程。门板扶手的双色拼接缝、座椅头枕的菱形绗缝,都可以通过调用预设程序完成,换款时只需切换程序号,不需要更换凸轮或调整机械结构。
配套工艺设备的协同选型
汽车内饰缝制不是单一设备能完成的。一套完整的皮革内饰加工流程通常包括冲孔、缝制、打钉和边缘处理,设备之间的匹配度直接影响产线效率。
- 皮革冲孔机:用于座椅通风孔、装饰孔阵的加工。选型时关注冲孔精度(±0.1mm)和模具更换速度,数控冲孔机可实现多孔型快速切换,适合多车型混线生产。
- 电脑打钉机:门板内饰和座椅骨架的固定环节。伺服控制的打钉机在钉深一致性和节拍稳定性上明显优于气动式,尤其适合高强度连续作业。
- 弯眉机:针对弧形边缘的包边和定型处理。汽车座椅侧板的弧度变化大,弯眉机的模具适配性和温度控制精度决定了包边效果是否起皱。
设备选型时,建议先明确主力车型的内饰件最大缝制半径和层数。例如,缝制3层皮革加海绵的组合件时,电脑针车的针杆行程和压脚提升高度需要留出足够余量,否则会出现跳针或面料起皱。
程序化缝制带来的产线变化
引入电脑针车后,缝制车间的生产组织方式也在改变。过去依赖熟练工“手感”的工序,现在可以通过程序参数固化下来。一个新员工经过2-3天培训即可操作电脑针车完成标准缝制,而传统工业缝纫机需要至少3个月的练习才能达到稳定线迹。
从投资回报看,一台中高端电脑针车的采购成本约为普通工业缝纫机的3-4倍,但在多品种、小批量订单模式下,其换款时间从原来的40分钟缩短到5分钟以内,设备综合利用率反而更高。对于年产量在5万套以上的汽车内饰件工厂,通常12-18个月可以收回设备差价。
值得关注的另一个趋势是缝制单元与MES系统的对接。部分电脑针车已支持缝制参数上传和远程诊断,车间管理人员可以实时监控每台设备的针速、针距和故障代码,这为汽车内饰件的质量追溯提供了数据基础。